
研磨中的可加工性测量和由聚合物复合材料制成的薄壁元件的反复性分析
1Department of Production Engineering, Faculty of Mechanical Engineering, Lublin University of Technology, 36 Nadbystrzycka, 20-618 Lublin, Poland.
Materials (Basel, Switzerland)
|July 14, 2023

概括
研磨聚合物复合材料,如碳和玻璃纤维增强塑料,需要仔细选择工具,以尽量减少变形. 重复性分析确定了评估加工性能和材料与工具相互作用的关键指标.
科学领域:
- 材料科学 材料科学 材料科学
- 制造业 工程 制造工程
- 机械工程 机械工程
背景情况:
- 磨聚合物复合材料对于实现精确的尺寸和表面质量至关重要.
- 薄壁复合结构在加工过程中容易变形.
- 优化削参数对于防止损坏和确保产品完整性至关重要.
研究的目的:
- 研究不同切削工具在薄壁玻璃和碳纤维增强聚合物复合材料的削过程中对料力和变形的影响.
- 通过反复性分析确定最合适的量化方法,以区分材料和工具.
- 为薄壁聚合物复合材料建立最佳的加工策略.
主要方法:
- 玻璃纤维增强聚合物 (GFRP) 和碳纤维增强聚合物 (CFRP) 样品的削,使用具有多晶钻石插件,物理涂层碳化物插件 (TiN) 和未涂层碳化物插件的工具.
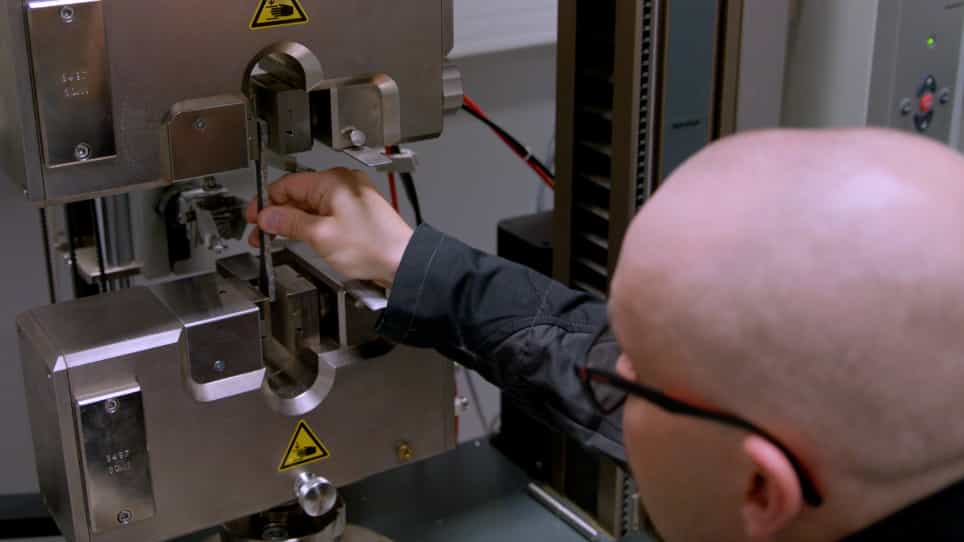
- 测量每个加工条件的进料力和永久变形.
- 应用复制性分析 (包括确定性,平均对角长度和) 来分析加工数据.
主要成果:
- 在高进料/转速 (0.8 mm/rev) 和切割速度下用未涂层的工具磨CFRP时,观察到最高的进料力.
- 最大的永久变形 (0.88毫米) 发生在GFRP样本中,这些样本是用未涂层的工具磨的.
- 每次旋转低输入 (0.1mm/rev) 显著减少了GFRP和CFRP的永久变形.
- 诸如确定性,平均对角长度和等反复量化的定量化有效地区分了加工材料和工具.
结论:
- 由于增加的力和变形,不建议在研磨薄壁聚合物复合材料时每转速高输入.
- 切削工具和加工参数的选择显著影响了由此产生的变形和力.
- 复制方法为分析和描述聚合物复合材料的削过程提供了一种新且有效的方法.