
优化加工参数以最大限度地降低切削力和表面粗度在Mg13Sn合金的微加工中
Ali Ercetin1, Kubilay Aslantaş2, Özgür Özgün3
1Department of Naval Architecture and Marine Engineering, Maritime Faculty, Bandırma Onyedi Eylul University, Bandırma 10200, Turkey.
Micromachines
|August 26, 2023

概括
为精密应用优化Mg13Sn合金的微研磨至关重要. 这项研究发现,特定的料速率,切割速度和切割深度显著影响切割力和表面粗度,从而实现了更好的结果.
科学领域:
- 材料科学与工程 材料科学与工程
- 制造过程 制造过程 制造过程
- 表面计量学 表面计量学
背景情况:
- 在生物医学植入物等高精度应用中,Mg13Sn合金越来越重要.
- 微研磨是从这些先进材料制造元件的关键过程.
- 了解过程参数效应对于实现所需的组件质量至关重要.
研究的目的:
- 为了研究每颗牙 (fz) 的料,切割速度 (Vc) 和切割深度 (ap) 对微研磨结果的影响.
- 在Mg13Sn合金微磨过程中分析切削力 (Fx,Fy) 和表面粗度 (Sa).
- 为了确定最佳的加工参数,以获得卓越的表面表面和效率.
主要方法:
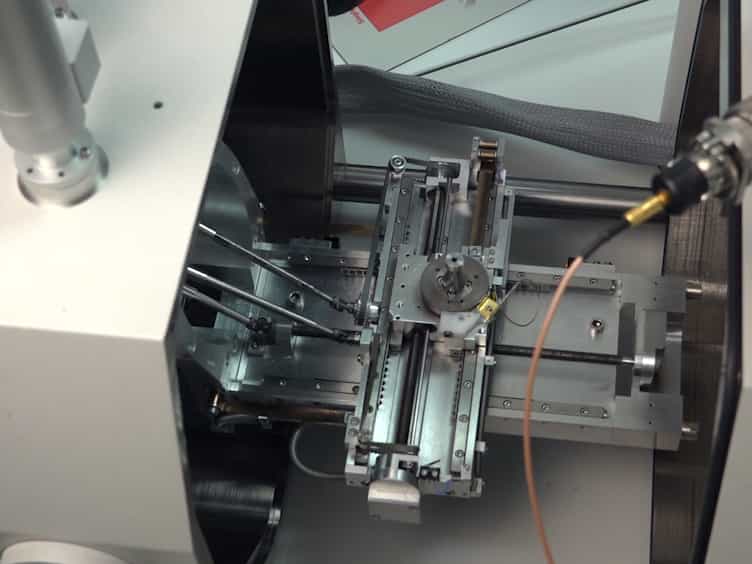
- 使用了专门的微磨机设置,配备了高速螺旋 (60,000rpm) 和高精度线性幻灯片 (0.1μm分辨率).
- 使用微型动力表来测量触角 (Fx) 和料 (Fy) 的切削力.
- 使用Sa值评估表面粗度,并将其与加工参数相关联.
主要成果:
- 随着更高的料速率和切割深度而增加的切割力增加,但随着切割速度的增加而减少.
- 接触力 (Fx) 始终大于料力 (Fy).
- 表面粗度 (Sa) 随着料速度增加而增加,随着切割速度下降.
结论:
- 建议使用特定的参数集 (fz = 5 μm/牙,Vc = 62.8 m/分钟,ap = 400 μm) 来实现 Sa < 1 μm.
- 这些优化的参数平衡了表面质量,材料去除率和加工时间.
- 这些发现为微研磨Mg13Sn合金提供了关键的见解.